

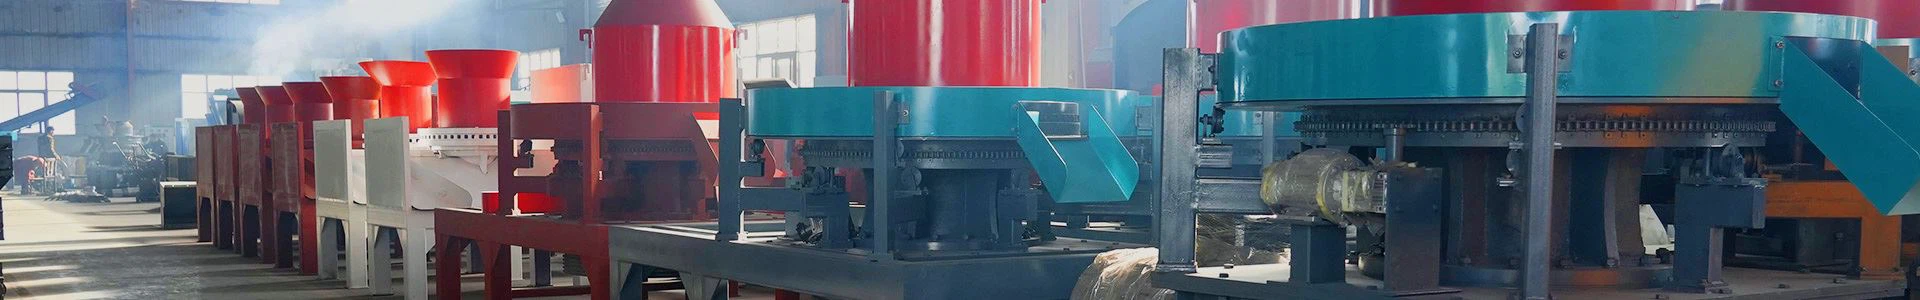
Biyokütle Pelet Makinesi Arızaları: Kırık ve Şekillendirilmemiş Yakıt Peletleri
Kırık ve biçimsiz yakıt peletleri, biyokütle pelet makinesinin yeni operatörleri tarafından dile getirilen en yaygın şikayettir ve çoğu durumda bunun nedeni basit ve geri döndürülebilirdir. Belirti dışarıdan aynı görünse de üç farklı soruna neden olur: aralığın dışına çıkan basınç oluşumu, hidrolik veya valf devresinde bir sızdırmazlık arızası ve kalıp deliklerinin artık malzeme ile yavaş yavaş tıkanması. Bunlar üzerinde sırayla çalışmak, ayarların rastgele değiştirilmesinden daha hızlı bir şekilde makinenin normal çıktıya dönmesini sağlar.
Kırık ve Biçimsiz Yakıt Peletlerinin Yaygın Nedenleri
Peletler kabarık, kısa veya ufalanmış halde çıktığında malzeme kalıptan ayrılmadan önce yeterince sıkıştırılmamış demektir. Sıkıştırma üç şeye bağlıdır: silindirlerin uyguladığı basınç, kalıp yüzeyinin ve deliklerin durumu ve besleme stoğunun nemi ve parçacık boyutu. Bunlardan herhangi biri sürüklenirse topaklar şeklini kaybeder. Deneyimler, ani arızaların çoğunun nedeninin basınç ve sızdırmazlık hatalarından kaynaklandığını, kalıbın durumunun ise haftalar süren çalışma boyunca kalitenin kademeli olarak düşmesine neden olduğunu göstermektedir.
Kalitede ani düşüş: önce şekillendirme basıncını ve sızdırmazlığı kontrol edin
Kalitede kademeli düşüş: kalıp deliğinin temizliğini ve silindir aşınmasını kontrol edin
Hammadde partisine göre değişen kalite: Hammaddenin nemini ve parçacık boyutunu kontrol edin
Yetersiz Basınç: Önce Göstergeyi Kontrol Edin
Yetersiz basınç kontrol edilmesi gereken ilk nedendir. Uzun süreli kullanımdan sonra makine yetersiz basınç geliştirebilir ve bu da ekstrüde edilmiş peletlerin yoğun ve parlak yerine kabarık ve kırık olmasına neden olur. Bu durumda paniğe gerek yok. Önce manometreyi okuyun ve eğer okuma normal aralığın altındaysa, manometre çalışma değerine dönene kadar basınç kontrol valfini küçük adımlarla ayarlayın. Her seferinde bir ayarı değiştirin ve pelletin kalıptan çıkışını gözlemleyin, çünkü valfin aşırı düzeltilmesi silindirleri ve kalıbı zorlar.
Vana ve Tapalardaki Sızdırmazlık Hataları
Valf ve tıpanın sızdırmazlığı aynı zamanda peletlerin oluşma derecesini de etkiler. Contanın hasar görmesi veya gevşemesi halinde, sızdırmazlık noktasında basınç kaybolur ve gösterge hala kabul edilebilir görünse bile peletler tam olarak sıkıştırılamaz. Sızdırmazlık sorunlarından kaynaklanan şekillendirme sorununu çözmek için gevşek contayı sıkın veya hasarlı olanı değiştirin. Kalitede düşüşler oluştuğunda valf ve tapa contalarını kontrol edin, böylece küçük sızdırmazlık hataları erkenden tespit edilir ve yedek conta setini sahada bulundurun, böylece değiştirme işlemi üretimi bir hafta boyunca durdurmaz.
Kalıp Temizliği ve Rutin Bakım
Makinenin de bakıma ihtiyacı var. Pelet makinesinin uygun bakım yapılmadan uzun süre kullanılması halinde, kalıp delikleri artık malzeme nedeniyle yavaş yavaş tıkanır ve yakıt peletlerinin şekillendirme kalitesi etkilenir. Bu durumda kalıbı iyice temizleyin ki şekillenmemiş malzeme sorunu çözülebilsin. Makul ve düzenli bakım, basınç silindirleri, kalıp ve iletim sistemi de dahil olmak üzere yakıt pelet makinesinin her parçasına fayda sağlar ve aynı zamanda pelet tonu başına güç tüketimini beklenen aralıkta tutar.
MK Serisi Teknik Referans
Aşağıdaki tablo, bir makineyi gerekli görevle eşleştirirken referans olması amacıyla MK serisinin nominal parametrelerini listelemektedir.
| Modeli | Kapasite | Güç | Boyutlar (mm) | Ağırlık |
|---|---|---|---|---|
| MK-250 | 100-200 kg/saat | 15 kW | 1120 x 440 x 1060 | 400 kg |
| MK-300 | 200-300 kg/saat | 22 kW | 1280 x 560 x 1220 | 700 kg |
| MK-350 | 300-400 kg/saat | 30 kW | 1300 x 600 x 1250 | 800 kg |
| MK-400 | 400-600 kg/saat | 37 kW | 1390 x 650 x 1290 | 1000 kg |
| MK-450 | 600-800 kg/saat | 45 kW | 1620 x 700 x 1600 | 1500 kg |
Daha büyük modeller daha yüksek kalıp basıncıyla çalışır ve bu nedenle herhangi bir sızdırmazlık hatasının etkisini artırır; bu nedenle yukarıdaki basınç ve conta kontrolleri, makine azaltılmış yük yerine normal hızda çalışırken yapılmalıdır.
Sıkça Sorulan Sorular
S: Yakıt peletlerim neden kırık ve şekilsiz çıkıyor?
Bunun üç genel nedeni yetersiz şekillendirme basıncı, sızıntı yapan bir valf veya tapa contası ve kalıp deliklerinin artık malzeme ile tıkanmış olmasıdır.
S: Pelet kalitesi düştüğünde ilk olarak neyi kontrol etmeliyim?
Önce basınç göstergesini okuyun. Okuma düşükse, basınç kontrol valfini normal aralığa dönene kadar küçük adımlarla ayarlayın.
S: Arızanın sızdırmazlık sorunu olduğunu nasıl bilebilirim?
Gösterge kabul edilebilir göründüğü halde topaklar yumuşak kaldığında, valf ve tapa contalarını hasar veya gevşeklik açısından inceleyin ve sıkın veya değiştirin.
S: Kirli bir kalıp peletlerin kırılmasına neden olabilir mi?
Evet. Tıkanmış kalıp delikleri, malzemenin geçebileceği serbest alanı azaltır, dolayısıyla çıkıştaki basınç düşer ve peletler eksik şekilde oluşur.
S: Makineye ne sıklıkta bakım yapılmalı?
Kalıbı temizleyin ve silindirleri, contaları ve şanzımanı sabit bir rutinde inceleyin ve bir arızanın üretimi durdurmaması için yedek contaları sahada bulundurun.
S: Hammadde kalitesi pelet oluşumunu etkiler mi?
Evet. Aşırı nem veya büyük boyutlu parçacıklar pelet yoğunluğunu azaltır ve basınç doğru olsa bile peletlerin kırılma olasılığını artırır.


