

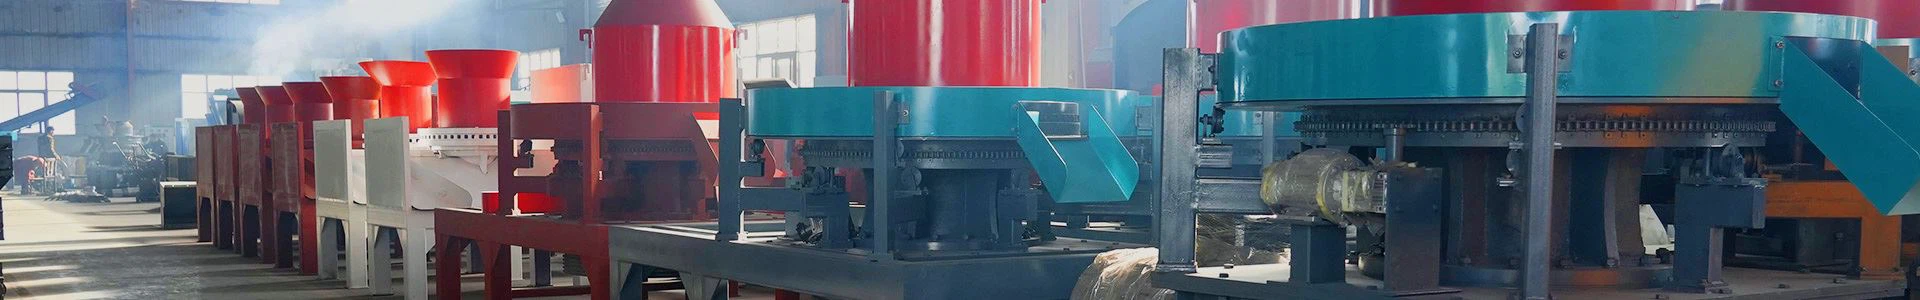
Biyokütle Briketleme Makinesi Briketleri Nasıl Üretir: Süreç ve Modeller
Biyokütle Briketleme Makinesi Ne Yapar?
Biyokütle sıkıştırmalı kalıplama ekipmanı, dallar, yem otu, talaş, talaş ve diğer kök biyokütle hammaddeleriyle birlikte başta mısır samanı olmak üzere mahsul samanını kullanır ve bunları yoğun bloklar halinde sıkıştırır. Ürün, geleneksel katı yakıtlar gibi depolanabilen, taşınabilen ve yakılabilen, tarım ve odun artıklarının atık yerine enerji olarak kullanılabilir hale getirilmesini sağlayan bir katı yakıttır.
Hammadde olarak odun atığı kullanıldığında ortaya çıkan briketler, kütüklerin veya yüksek dereceli kömürün yerini alan yeşil bir biyokütle yakıtıdır. Bloklar yanma sırasında duman çıkarmaz ve gevşek malzemeden daha uzun süre yanar, bu nedenle evsel ve küçük endüstriyel ortamlarda ısıtma, yakıt kurutma ve diğer termal görevlere uygundur. Briketlerin daha da karbonlaştırılması durumunda, çıktı daha da yüksek enerji yoğunluğuna sahip kömür briketlerine dönüşür.
Kalıplama Prensibi ve Temel Bileşenler
Çalışma prensibi basittir: Gelen biyokütle ham maddesi uygun uzunluk ve nem içeriğine sahip parçacıklar halinde işlenir ve daha sonra makinenin kalıplama bileşenleri tarafından briketler halinde ekstrüde edilir. Temel bileşenler besleme konveyörü, kalıplama bileşenleri ve tahrik sistemidir.
Yüksek basınç tüm mekanizmadır. Kalıplama odasının içinde malzeme, parçacıklar arasındaki doğal boşlukları daraltmaya ve onları bir arada tutan lignini yumuşatmaya yetecek kadar yüksek basınç altında şekillendirme kanalları boyunca zorlanır. Blok kalıptan çıktığında hafifçe genişler ve serbest bırakılan basınç, sıkıştırılmış lifleri herhangi bir kimyasal reaksiyon meydana gelmeden sağlam, kendi kendini destekleyen bir şekle kilitler.
Hammadde Seçimi ve Hazırlanması
Hammadde seçimi tüm operasyonu yönlendirir. Saman en yaygın kullanılan malzemedir çünkü her hasattan sonra büyük miktarlarda bulunur, ancak dallar, yem otları, talaş ve talaşlar doğru şekilde hazırlandıklarında iyi küflenirler.
Parçacık boyutu- Malzemenin eşit şekilde beslenmesi ve eşit şekilde sıkıştırılması için uygun bir uzunluğa kadar ezilmesi gerekir.
Nem içeriği- Hammaddenin buharda pişirilmek veya ufalanmak yerine basınç altında bağlanacak şekilde şartlandırılması gerekir.
Temizlik- kum, çakıl ve taş dışarıda tutulmalıdır çünkü aşındırıcı kirlenme bir kalıbı yok etmenin en hızlı yoludur.
Hazırlık bir ön detay değildir; kalıplama işleminin bir parçasıdır. Kuru, ince talaş üzerinde çalışan makine ayarları, uzun, ıslak saman üzerinde çalışmaz ve kalıbın sıkıştırma oranının, preslenen malzemeye uygun olması gerekir.
Hazırlıktan Paketlenmiş Briketlere
Üretim tanımlanmış bir sırayı takip eder:
Hammadde seçimi- Hammadde karışımını ve yıl boyunca kullanılabilirliğini teyit edin.
Hammadde hazırlama- Malzemeyi uzunluğa kadar ezin ve nem içeriğini ayarlayın.
Kalıplama- Hazırlanan malzeme makineye girer ve yüksek basınç altında yüksek yoğunluklu blok yakıta ekstrüzyona tabi tutulur.
Bağlayıcı ilavesi- yalnızca hammaddenin kendi başına bağlanmaya yetecek kadar doğal lignin içermediği durumlarda; saman ve ahşap artıkları normalde katkı maddesi olmadan küflenir.
Kurutma- Bitmiş bloklar, şekillerini stabilize etmek ve depolama sırasında küflenmeyi önlemek için kurutulur.
Kalite kontrol- her üretim çalışmasından alınan numunelerde yoğunluk, yüzey kalitesi ve kırılma kontrol edilir.
Paketleme ve dağıtım- soğutulmuş, kuru briketler teslimat için torbalanır veya toplu olarak yüklenir.
Bloklar kimyasal işlem görmeden üretildiğinden katı yakıt için tasarlanmış soba, kazan ve fırınlarda doğrudan yakılabilmektedir. Bu doğrudan kullanılabilirlik, ton başına tahmin edilebilir bir maliyetle kömüre düşük emisyonlu bir alternatif isteyen alıcılar için briketleri çekici kılan şeydir.
Modelin Özellikleri
| Modeli | Güç | Kalıp deliği | Biyokütle kapasitesi (t/saat) | Briket boyutu (mm) |
|---|---|---|---|---|
| MKYK-36 | 45 kW | 36 | 1.0 - 1.5 | 32 x 32 x 50 - 100 |
| MKYK-48 | 75 kW | 48 | 1.5 - 2.5 | 32 x 32 x 50 - 100 |
| MKYK-72 | 110 kW | 72 | 2.5 - 3.5 | 32 x 32 x 50 - 100 |
| MKYK-90 | 132 kW | 90 | 3.5 - 5.0 | 32 x 32 x 50 - 100 |
| MKYK-120 | 200 kW | 120 | 4.0 - 6.0 | 32 x 32 x 50 - 100 |
| MKYK-150 | 250 kW | 150 | 6.0 - 10.0 | 32 x 32 x 50 - 100 |
Kapasite, kalıp deliklerinin sayısıyla birlikte artar ve daha küçük modeller çiftlik ölçeğinde veya atölye üretimine uygundur, daha büyük üniteler ise sürekli hatlara hizmet eder. Nominal çıktı her zaman hammaddenin doğru şekilde hazırlandığını varsayar; ıslak veya büyük boyutlu malzeme çıkışı azaltacak ve yukarıda açıklanan kalıp ve silindirlerdeki aşınmayı artıracaktır.
Sıkça Sorulan Sorular
S: Biyokütle briketleme makinesi hangi hammaddeleri presleyebilir?
Mısır samanı ve diğer mahsul samanı, dallar, yem otu, talaş ve talaş. Uygun uzunluğa kadar kırılabilen ve nem için şartlandırılabilen herhangi bir kök tipi biyokütle, başarılı bir şekilde küflenecektir.
S: Briket üretimi bağlayıcı gerektirir mi?
Normalde hayır. Saman ve ağaç artıkları, basınç altında bağlanmaya yetecek kadar doğal lignin içerir; bu nedenle, bir bağlayıcı yalnızca belirli bir hammaddenin bu doğal bağlama kapasitesine sahip olmadığı durumlarda eklenir.
S: Briketler ve kömür briketleri arasındaki fark nedir?
Briketler doğrudan yakıt olarak yakılan sıkıştırılmış biyokütledir. Kömür briketleri, aynı sıkıştırılmış ürün karbonize edildiğinde üretilir, bu da enerji yoğunluğunu artırır ve dumanın çoğunu giderir.
S: Makinenin temel bileşenleri nelerdir?
Besleme konveyörü, kalıplama bileşenleri ve tahrik sistemi. Kalıplama bileşenleri briket profilini ayarlar ve malzemeyi yoğunlaştıran basıncı üretir.
S: Kalıplamadan sonra neden kurutmaya ihtiyaç duyulur?
Kurutma bloğun şeklini stabilize eder ve depolama sırasında küflenmeyi önler. Nemli bloklar gücünü kaybeder, kullanım sırasında ufalanır ve verimsiz bir şekilde yanar.
S: Kapasite bir tesisle nasıl eşleştirilir?
Modeli, kalıp deliklerinin sayısına ve yayınlanan saatlik çıktıya göre seçin, ardından yukarı yöndeki kırma ve kurutmanın sahada gerçekten mevcut olan malzemeyle bu besleme hızını sürdürebileceğini doğrulayın.


