

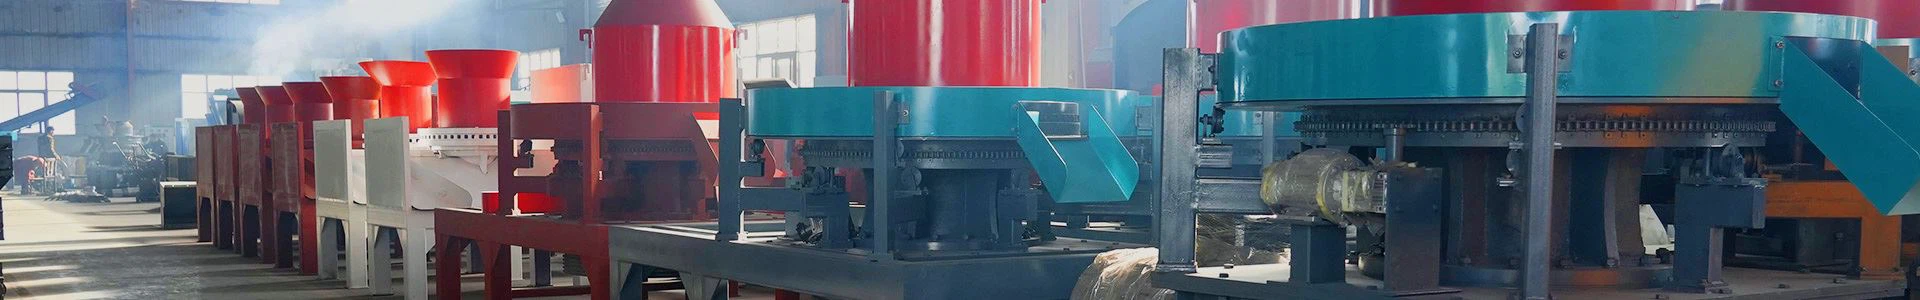
Biyokütle Briket Makinesi Nasıl Kullanılır: Operatör Kurulumu ve Besleme Kılavuzu
Biyokütle Briket Makinesi Ne Yapar?
Biyokütle briket makinesi, gevşek tarım ve ormancılık kalıntılarını herhangi bir kimyasal bağlayıcı olmadan katı, tek biçimli briketler halinde yoğunlaştırır. Yaklaşık 80-150 kg/m³ yığın yoğunluğuyla gelen hammadde, 800-1.200 kg/m³ yoğunluğunda briketler halinde presten çıkar. Bağlama kuvveti, bitki lifindeki doğal polimer olan ligninden gelir; bu, ısı ve basınç altında sıkıştırma bölgesinde yumuşar ve briket soğudukça yeniden katılaşır.
Bitmiş briketler üç ana görevde kömür, yakacak odun, akaryakıt, dizel ve hafif dizel yakıtın yerine geçer:
Tekstil fabrikalarında, gıda işleme tesislerinde, kimya tesislerinde, tuğla fırınlarında, refrakter ve seramik tesislerinde endüstriyel buhar kazanları.
Çay işleme, tütün kürleme, kereste kurutma, süt tesisleri, solvent ekstraksiyonu ve deri terbiye için kurutma fırınları ve proses ısısı.
Briketleri enerji üretimi veya doğrudan proses ısısı için sentez gazına dönüştüren gazlaştırma sistemleri.
Briketin yoğun, serbest akışlı ve az tozlu olması nedeniyle geleneksel katı yakıt gibi depolanır ve taşınır. Kömür emisyon sınırlamalarıyla karşı karşıya kalan tesisler için bu, yeni bir yanma sistemi değil, yalnızca besleme hızı ayarlaması gerektiren, azaltılmış bir yakıttır.
Model Aralığı ve Teknik Özellikler
MKYK serisi, atölye ölçeğinde ve orta ölçekli endüstriyel üretimi kapsamaktadır. Tüm modeller 32 x 32 mm'lik kare bir kalıp profilini paylaşır ve ekstrüde edilmiş çubuğu 50-100 mm uzunluğa kadar keser; dolayısıyla model seçimi, gerekli saatlik çıkışa ve mevcut güç kaynağına göre yapılır.
| Modeli | Motor gücü | Kalıp delikleri | Briket boyutu |
|---|---|---|---|
| MKYK-36 | 45 kW | 36 | 32x32x50-100mm |
| MKYK-48 | 75 kW | 48 | 32x32x50-100mm |
| MKYK-72 | 110 kW | 72 | 32x32x50-100mm |
| MKYK-90 | 132 kW | 90 | 32x32x50-100mm |
| MKYK-120 | 200 kW | 120 | 32x32x50-100mm |
| MKYK-150 | 250 kW | 150 | 32x32x50-100mm |
Nominal çıktı, hammadde türüne, parçacık boyutuna ve neme bağlıdır; bu nedenle model numarasını, garanti edilen bir tonaj yerine güç sınıfı olarak değerlendirin. Kendi malzemeniz üzerinde deneme yaparak çalışma oranını doğrulayın.
Çalıştırma Öncesi Kontroller ve Makine Kurulumu
Hammadde:malzemeyi hiçbir parçacık 5-6 mm'den büyük olmayacak şekilde eleyin ve ıslak bazda nemi %8-15 aralığında tutun. Büyük boyutlu talaşlar ve ıslak sümüklü böcekler, kalıbın tıkanmasının en yaygın iki nedenidir.
Temel:makineyi dinamik yüke uygun düz bir beton zemin üzerine monte edin ve taban çerçevesini cıvatalayın. Titreşim ankrajları gevşetir ve briket yoğunluğunu bozar.
Güç:sürücü 380 V üç fazlıdır. İlk başlatmadan önce faz sırasını doğrulayın, çünkü ters faz ana şaftı geriye doğru döndürür ve birkaç saniye içinde kalıba zarar verir. Aşırı yük rölesini motor tam yük akımının biraz üstüne ayarlayın.
Yağlama:Şanzıman gözetleme camını kontrol edin ve 15 derecenin üzerindeki ortam sıcaklıkları için ISO VG 220 endüstriyel dişli yağı ekleyin. Ana mili ve makaralı yatakları her gün lityum bazlı EP2 gresi ile gresleyin.
Temizlik:önceki vardiyadan kalan sertleşmiş artıkları temizleyin ve tokmağın veya vidanın elle serbestçe döndüğünü doğrulayın.
Isınma, Besleme ve Kalite Kontrol
Üretim malzemesini asla soğuk bir sıkıştırma odasına beslemeyin. Ana motoru hazne kapısı kapalıyken çalıştırın ve yüksüz olarak 2-3 dakika çalıştırıp vuruntu, gıcırtı veya ritmik vuruşları dinleyin. Daha sonra kapıyı kısmen açın ve kaba talaş veya öğütülmüş pirinç kabuğu gibi kuru, düşük değerli malzemeyi %50-70 besleme hızında 10-15 dakika çalıştırın. Bir damgalama presi kalıp yüzeyinde yaklaşık 150-180 dereceye, vidalı tip bir pres ise yaklaşık 220-280 dereceye ulaşmalıdır.
Kalıp ısındığında ve ısınan briketler temiz bir şekilde oluştuğunda, 2-3 dakika içinde kademeli olarak üretim besleme stokuna geçin. Besleme hızını, ana motor nominal tam yük akımının %80-90'ını çekecek şekilde ayarlayın: %70'in altı kapasite israfına neden olur, %95'in üstü malzeme yoğunluğu değiştiğinde aşırı akım kesintilerine davetiye çıkarır. Deşarj kanalı yerine ampermetreye dikkat edin:
Ani akım yükselmesi, yabancı bir nesnenin, büyük boyutlu bir parçacığın veya ıslak bir sümüklüböcüğün sıkıştırma bölgesine girdiği anlamına gelir. Beslemeyi derhal kesin ve sivri uçların temizlenip temizlenmediğini kontrol edin.
Kademeli bir düşüş, haznenin köprülendiği anlamına gelir. Hazne duvarına bir çekiçle vurun veya mekanik bir vibratör takın; asla hazneye uzanmayın.
Ram döngüsü sırasında damgalama presinde %5-10'luk düzenli bir döngüsel salınım normaldir; düzensiz bir desen düzensiz beslenmeye işaret eder.
Her 30 dakikada bir numune briket çekin. İyi briketler, plastikleştirilmiş ligninden kaynaklanan hafif bir parlaklıkla pürüzsüzdür. Birini 1 m yükseklikten betonun üzerine bırakın: küçük kenar dökülmeleriyle hayatta kalmalıdır. Parçalanırsa, besleme stoğunun nemini %1-2 oranında artırın veya normalde 0,5-1,0 mm'ye ayarlanan, kalınlık mastarı ile soğuk olarak ölçülen silindir-kalıp aralığını azaltın.
Kapatma, Bakım ve Sorun Giderme
Kapatma, başlatma kadar önemlidir. Hazne kapağını kapatın ancak makineyi çalışır durumda tutun, 2-3 kg kuru iri talaş veya pirinç kabuğunu akım düşene kadar temizleyin, ardından ana motoru durdurun. Kalıp yüzeyini hala sıcakken pirinç kazıyıcı veya yumuşak tel fırça kullanarak temizleyin; Sertleştirilmiş bir kalıp üzerinde asla çelik keski kullanmayın. Makine 24 saatten fazla boşta kalacaksa paslanmayı önlemek için kalıp yüzeyine ve silindirlere hafif bir kat SAE 30 yağ uygulayın.
| Belirti | Muhtemel sebep | Düzeltici eylem |
|---|---|---|
| Briketler parçalanır veya yumuşak kalır | Nem çok düşük, kalıp çok soğuk, silindir aralığı çok geniş | %1-2 nem ekleyin, ısınmayı uzatın, boşluğu 0,5-1,0 mm'ye kapatın |
| Briketlerde yüzey çatlakları | Kuru hammadde, kaba parçacıklar, soğuk kalıp | Nemi tekrar kontrol edin, ekran 5 mm'nin altında, ısınma süresini uzatın |
| Akım artışı veya sıkışması | Büyük parçacık, yabancı cisim, ıslak malzeme | Makineyi durdurun, hazneyi temizleyin, ham maddeyi yeniden eleyin |
| Çıkış düşüyor | Aşınmış kalıp veya silindir, yanlış besleme hızı, hazne köprülemesi | Aşınma parçalarını inceleyin, besleme hızını sıfırlayın, hazne vibratörünü takın |
| Kalıp alanında duman | Besleme stoğu çok kuru, aşırı sürtünme | Nemi düzeltin ve ilerleme hızını geçici olarak azaltın |
Bir çalışma günlüğünde kalıp ve silindir aşınmasını izleyin. Kalıp ömrü esas olarak hammadde aşındırıcılığına bağlıdır, bu nedenle pirinç kabuğu ve saman karışımları kalıpları temiz sert ağaç talaşından daha hızlı aşındırır.
Sıkça Sorulan Sorular
S: Briketlemeden önce biyokütle besleme stokunun nem içeriği ne olmalıdır?
Çoğu teknoloji, ıslak bazda %8 ila %15 nem arasında en iyi şekilde çalışır. Islak malzeme yumuşak briketler üretir ve kalıbı bloke eder; Kurutucu malzeme plastikleşemez ve briketler ufalanır.
S: Biyokütle briketleri yapmak için bağlayıcıya ihtiyaç var mı?
Hayır. Isı, basınç ve elyaftaki doğal lignin malzemeyi bağlar. Lignin açısından zengin sert ağaç talaşı en iyi şekilde bağlanırken, saman ve pirinç kabuğu genellikle odunsu kalıntılarla harmanlanır.
S: Makine üretimden önce ne kadar süre ısıtılmalıdır?
Kalıp çalışma sıcaklığına ulaşana ve briketler temiz bir şekilde oluşana kadar, yüksüz olarak 2-3 dakika, ardından %50-70 ilerleme hızında kuru hurda malzeme üzerinde 10-15 dakika çalıştırın.
S: Normal üretimde ana motor hangi akımı çekmelidir?
Nominal tam yük akımının %80-90'ını hedefleyin. %95'in üzerindeki sürekli okumalar aşırı beslemeyi veya kalıbın aşındığını gösterirken, %70'in altındaki okumalar atık kapasiteyi gösterir.
S: Bir makine talaş, pirinç kabuğu ve samanı işleyebilir mi?
Evet, ayarlamalarla. Pirinç kabuğu ve saman daha aşındırıcıdır ve lignin açısından daha düşüktür; bu nedenle bunları talaşla karıştırın, parçacıkları daha küçük tutun ve kalıbın daha hızlı aşınmasını bekleyin.
S: Kapatma sırasında kalıbın neden temizlenmesi ve temizlenmesi gerekiyor?
Kalıp deliklerinde kalan kalıntı gece boyunca sertleşir ve ertesi sabah kesilerek çıkarılması gerekir. Kuru malzemeyle temizleme ve sıcak kalıp yüzeyini temizleme, bir sonraki başlatmanın kısa ve güvenli olmasını sağlar.


